

Обоснование конструкции и выбор параметров полувагона с кузовом из алюминиевых сплавов
Обоснование конструкции и выбор параметров полувагона с кузовом из алюминиевых сплавов
Одним из наиболее распространенных типов подвижного состава, используемого на железных дорогах России, стран СНГ, США, Канады и других развитых стран, является полувагон. Развитие технологий в машиностроительной отрасли, изменение стоимости конструкционных материалов, а также научно-технический прогресс начала - середины XX века определили переход от комбинированной конструкции с деревянными стенами к стальным сварным кузовам. Позднее, начиная с 1958 года, для строительства полувагонов в странах Северной Америки начали применять алюминиевые сплавы [1], наиболее массовое использование которых приходится на 70-е годы. По состоянию на 2009 год около 80% парка вагонов-углевозов США и Канады изготовлены из стали и примерно 20% - из алюминиевых сплавов. В Европе подвижной состав с кузовами из легких сплавов начал использоваться с 80-х годов прошлого века, однако широко¬го распространения он не получил.
В России и странах СНГ до настоящего времени серийно строятся полувагоны исключительно из стали. В то же время первые попытки освоения алюминиевых сплавов были предприняты ФГУП «Уралвагонзавод» в 60-х годах XX века и впоследствии в 90-х годах. Однако эти проекты не имели дальнейшего развития. В 2005 году НПП «Технологический Центр» на производстве ОАО «Воронежское акционерное самолетостроительное общество» также начало проведение опытно-конструкторских работ по полувагону из легких сплавов, которые до настоящего времени не завершены.
Кузова полувагонов, изготовленные с применением алюминиевых сплавов различными производителями, имеют характерные особенности. Так, в США и Канаде эксплуатируются полувагоны с кузовом, изготовленным полностью из алюминиевых сплавов, например BethGon II компании Freight Car America (рис. 1), а также комбинированного типа - несущая рама и нижняя часть кузова из стали, а боковые и торцевые стены из алюминиевого сплава. Примером таких конструкций является Hybrid Gon той же компании (рис. 2).
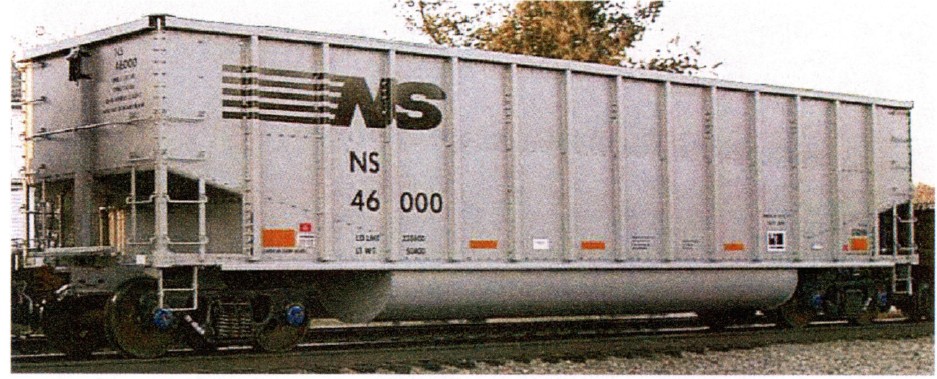 Рис. 1. Полувагон BethGon II, Freight Car America
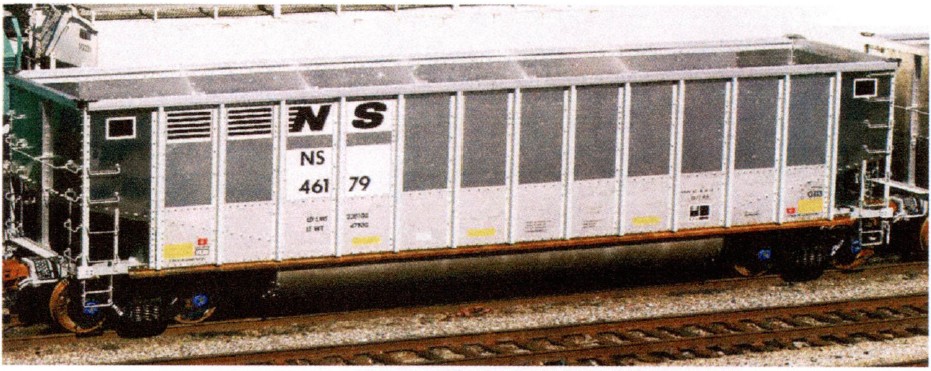 Рис.2. Полувагон Hybrid Gon, Freight Car America
Из представленных иллюстраций в том числе видно, что для североамериканских полувагонов характерна такая конструктивная особенность, как наличие продольных цилиндрических ниш по сторонам от хребтовой балки, увеличивающих объем кузова и снижающих его центр тяжести. Кроме того, внутри кузова у таких вагонов установлены раскосы и растяжки, обеспечивающие прочность боковых стен.
Различные варианты использования конструкционных материалов применены и в проектах российских разработчиков. Так, кузов опытного образца полувагона, построенного ФГУП «Уралвагонзавод», собран как из стальных, так и из алюминиевых деталей и сборочных единиц (рис. 3), а в проекте ИЦ ОАО «BACO» предусмотрена целиком алюминиевая несущая конструкция (рис. 4).
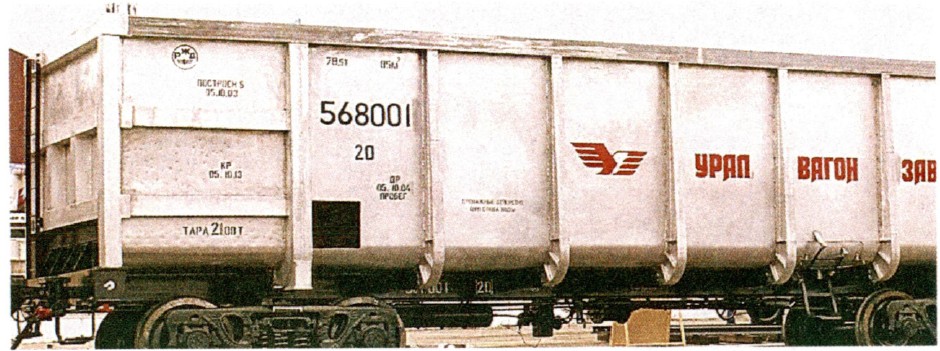 Рис.3. Полувагон модели 12-568, ФГУП «Уралвагонзавод»
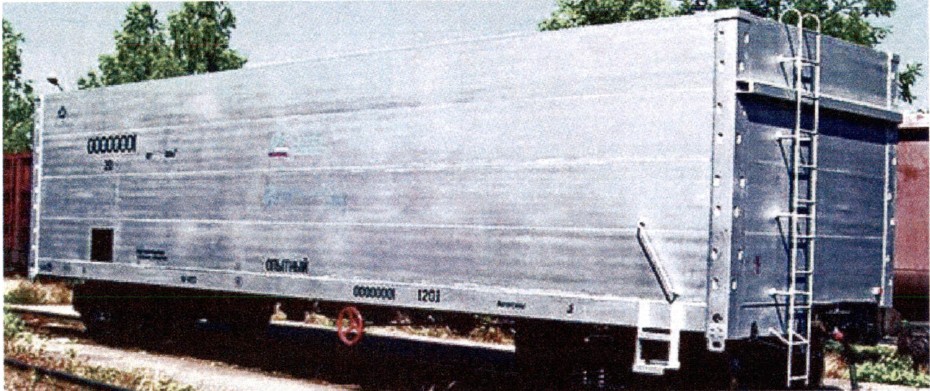 Рис. 4. Полувагон модели ВА2005, ИЦ ОАО «BACO»
Таким образом, конструкция кузова может быть разделена на основные элементы, такие как хребтовая балка, балки рамы, настил пола, обшивка и стойки боковых и торцевых стен, изготавливаемые из стали или алюминия.
Очевидно, что при использовании только стальных конструкционных материалов, совмещении в одном кузове как стальных, так и алюминиевых элементов или изготовлении кузова целиком из алюминиевых сплавов вагоны имеют различные технико-экономические параметры (табл. 1) и, соответственно, достигается различный экономический эффект от их эксплуатации.
Для оценки эффективности использования той или иной конструкции было выполнено технико-экономическое обоснование применения алюминиевых сплавов для различных элементов кузова. Сравнение вариантов конструкции производилось по показателю стоимости перевозки одной тонны груза в вагоне, отнесенной ко всем затратам за срок службы. Такая оценка эффективности имеет сравнительный характер и выполняется при равных принятых условиях эксплуатации парков вагонов и, как правило, с учетом следующих составляющих жизненного цикла вагона: - первоначальных затрат на приобретение парка вагонов; - затрат на ремонт парка вагонов; - затрат на оплату тарифов за перевозку груза и возврат порожних вагонов.
На первом этапе технико-экономического обоснования было необходимо выбрать груз для его использования в сравнительном расчете. Из всей номенклатуры, перевозимой полувагонами, выделен наиболее массовый по объему перевозок в России - каменный уголь с погрузочной плотностью 0,8 т/м3. Расчет объема кузова и массы перевозимого в нем груза производился с учетом требований технических условий погрузки и крепления грузов в части формирования шапки.
Для определения экономической целесообразности применения легких сплавов рассматривались также цельнометаллические полувагоны традиционной конструкции. При этом из всех моделей были выбраны наиболее полно отвечающие требованиям к перевозке угля по таким показателям, как масса тары, грузоподъемность и полезный объем кузова: 12-196-01 ОАО «НПК «Уралвагонзавод», 12-791 ОАО «Крюковский вагоностроительный завод», 12-4102 АО «Днепровагонмаш», 12-2123 ЗАО «Промтрактор-Вагон» (табл. 1) и прочие.
Таблица 1
Основные технико-экономические параметры полувагонов
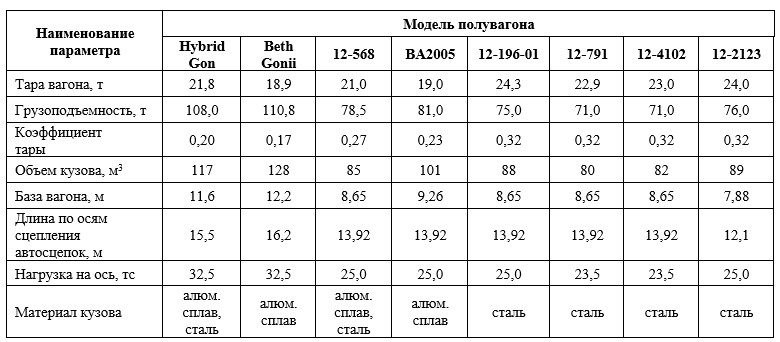
На втором этапе было сформировано множество вариантов конструкции полувагона с различным объемом применения алюминиевых сплавов. Для этого, в соответствии с принятым разделением на основные элементы (группы элементов), рассматривалось изготовление каждого элемента как из стали, так и из легких сплавов (табл. 2).
Таблица 2
Материал конструктивных элементов кузова полувагона
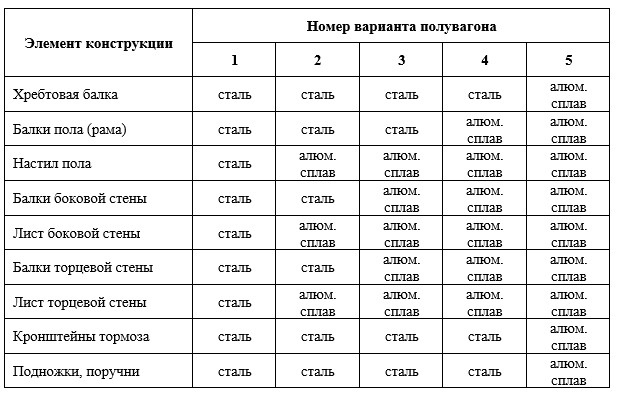
В представленной таблице вариант полувагона № 1 с кузовом, целиком выполненным из стали, является непосредственно прототипом. Вариант № 2 со стальными балками, алюминиевыми листами пола, боковых и торцевых стен, соединенных вытяжными заклепками, является аналогом полувагона, широко распространенного на железных дорогах США и Канады. Вариант полувагона № 3 со стальной рамой, и с боковыми и торцевыми стенами из алюминиевого сплава также имеет близкие аналоги, эксплуатируемые в Северной Америке. Вариант № 5 включает в себя конструкцию, целиком выполненную из алюминиевых сплавов, в том числе подножки и кронштейны тормозного оборудования. Полувагон вариант № 4 является промежуточным. Сравнительная оценка производилась для перспективной на сегодняшний день осевой нагрузки 25,0 тс.
Для принятого прототипа известны все стоимостные составляющие его жизненного цикла: рыночная стоимость нового изделия, стоимость деповского и капитального ремонтов. Кроме этого, в составе стоимости известны стоимость материалов, стоимость изготовления одной тонны готовой металлоконструкции, стоимость основных комплектующих, а также прочие затраты, не зависящие от материала. При определении технико-экономических и стоимостных показателей вариантов № 2-5 в конструкции прототипа стальные элементы (группы элементов) последовательно заменялись равнопрочными из алюминиевых сплавов. Увеличение грузоподъемности сопровождалось соответствующим ростом объема кузова. При определении стоимости вариантов стоимость алюминиевого листа и профилей принималась исходя из средней рыночной цены заводов-изготовителей, а удорожание стоимости изготовления одной тонны готовой продукции из алюминиевых материалов по сравнению со стальными оценивалась экспертным путем с учетом конструктивной сложности изготавливаемого узла и применяемой технологии соединения деталей.
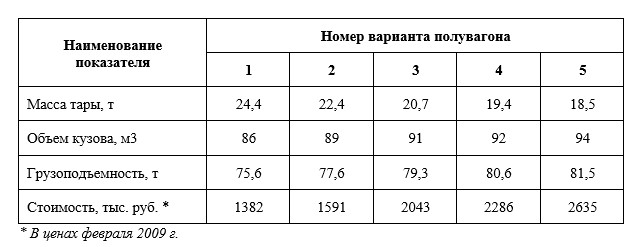
По результатам выполнения указанных подстановок были определены технико-экономические и стоимостные показатели вариантов исполнения полувагона с применением алюминиевых сплавов (табл. 3).
Таблица 3
Технико-экономические показатели вариантов исполнения полувагона
Стоимость деповского ремонта для полувагонов из алюминиевых сплавов принималась равной аналогичной стоимости для полувагонов из низколегированных сталей. Такое решение обосновано тем, что при деповском ремонте восстановлению подлежат в основном ходовые части, автосцепное и тормозное оборудование. Значительных ремонтных работ на кузовной части вагона не проводится. Стоимость капитального ремонта для полувагонов из алюминиевых сплавов увеличивалась пропорционально возрастанию стоимости такого нового вагона в целом по отношению к стоимости серийного нового вагона. Таким образом, чем больше процент использования алюминиевых сплавов в конструкции кузова вагона, тем выше принимается стоимость его капитального ремонта.
Затраты на оплату тарифов за перевозку груза и возврат порожних вагонов определялся в соответствии с Прейскурантом № 10-01 «Тарифы на перевозки грузов и услуги инфраструктуры, выполняемые российскими железными дорогами» [2]. Расчет затрат на оплату тарифов выполнялся для собственного парка вагонов с 100%-ным порожним обратным пробегом для плеча перевозки 4250 км. В качестве груза был принят каменный уголь марки Д с годовым объемом перевозки 2500 тыс. т.
В соответствии с указанным выше порядком был выполнен расчет удельной стоимости перевозки одной тонны груза за жизненный цикл полувагона, которая является показателем эффективности эксплуатации.
Кроме разработанных вариантов полувагонов № 1-5, сравнение производилось также для серийно выпускаемого полувагона модели 12-2123 габарита Тпр производства ЗАО «Промтрактор-Вагон», специализированного на перевозке каменного угля. Был рассмотрен и полувагон модели 12-4102 производства АО «Днепровагонмаш» для сопоставления аналогичных данных для полувагонов с осевой нагрузкой 23,5 тс (табл. 4, рис. 5).
Таблица 4
Оценка эффективности эксплуатации полувагона по критерию удельной стоимости перевозки одной тонны груза
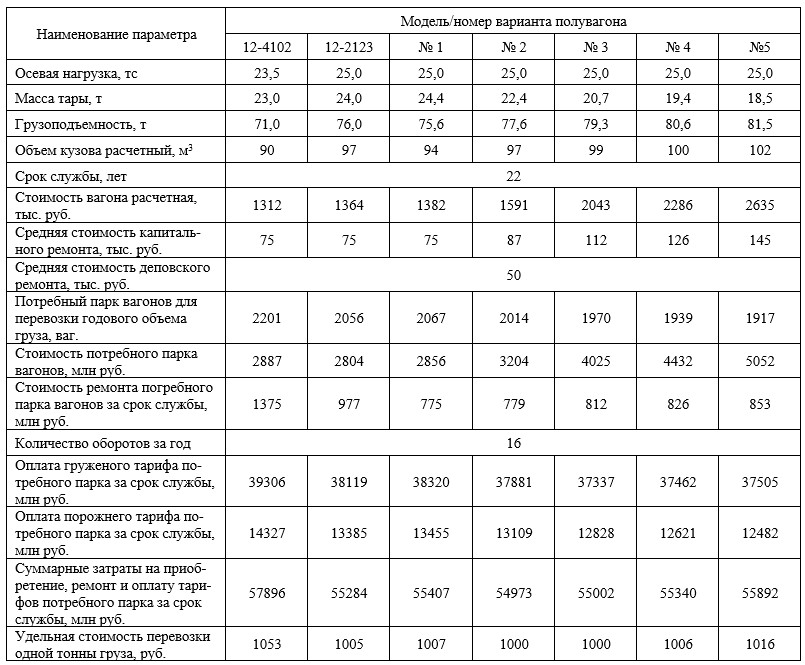
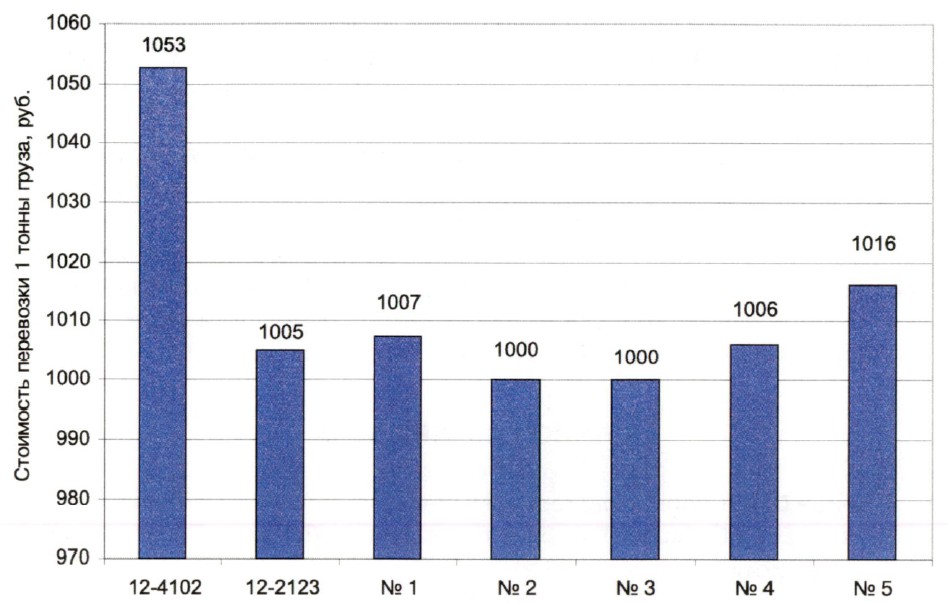 Рис.5. Удельная стоимость перевозки одной тонный груза
Анализ полученных результатов показал, что минимальная стоимость перевозки одной тонны груза, соответствующая максимальной эффективности приобретения и эксплуатации полувагонов, характерна предложенным в работе вариантам № 2 и 3. При этом вариант полувагона № 3 является более технологичным и обладает на 2,0% меньшим объемом потребного парка по сравнению с вариантом № 2.
Эффективность варианта полувагона № 3 со стальной рамой, кузовом из алюминиевых сплавов и с осевой нагрузкой 25,0 тс выше на 0,7% эффективности полувагона с целиком стальным кузовом и осевой нагрузкой 25,0 тс и на 0,5% - полувагона габарита Т модели 12-2123 с осевой нагрузкой 25,0 тс. Вариант № 3 также на 1,6°/о эффективнее полувагона с кузовом, целиком выполненным из алюминиевых сплавов при осевой нагрузке 25,0 тс и на 5,3% - полувагона модели 12-4102 с осевой нагрузкой 23,5 тс.
Выполненная разработка вариантов конструкции и оценка эффективности их эксплуатации является предпроектным исследованием. В результате проведенного сравнительного анализа вариантов были обоснованы наиболее целесообразные направления использования алюминиевых сплавов в конструкции полувагонов для перевозки угля с осевой нагрузкой 25,0 тс. На основании оценки эффективности эксплуатации полувагонов различной конструкции показана целесообразность использования в вагоне стальной рамы совместно с алюминиевыми боковыми и торцевыми стенами.
В последующем при применении алюминиевых сплавов для изготовления вагонов необходимо решить задачи разработки и внедрения соответствующей технологии, а также усовершенствовать систему погрузки-выгрузки.
В работе показано, что на первоначальном этапе использование легких сплавов при строительстве новых полувагонов дает незначительный экономический эффект по сравнению с применением конструкционных сталей в уже поставленных на производство полувагонах. Однако, как свидетельствует опыт зарубежных производителей данного вида подвижного состава, при соответствующем развитии технологий производства и ремонта экономический эффект может быть увеличен.
Список литературы
1. Байков Д. И. Сваривающиеся алюминиевые сплавы. Свойства и приме¬нение / Д. И. Байков, Ю. С. Золоторевский, В. Л. Руссо, Т. К. Рижская. - Л. : Судпромгиз, 1959. - 236 с.
2. Тарифы на перевозки грузов и услуги инфраструктуры, выполняемые российскими железными дорогами : прейскурант № 10-01 : утв. 17.06.03, № 47-т/5 с изменениями и дополнениям. - М., 2003. - 81 с.
